
 it
Get Free Quote 

Metodi di connessione di tubi in HDPE: fusione di testa, elettrofusione e transizioni
Novità del settore-L'HDPE si è guadagnato il suo posto nelle condutture idriche interrate, nelle condutture fognarie e nelle linee di processo industriali perché è robusto, flessibile e resistente agli agenti chimici. Ognuno di questi vantaggi, tuttavia, dipende dalle articolazioni. Un giunto di fusione ben realizzato diventa più resistente della parete stessa del tubo; una perdita affrettata diventa la prima perdita di cui si sente parlare dopo il riempimento. Quello che segue è uno sguardo orientato sul campo ai metodi di connessione dei tubi in HDPE, ai dettagli che decidono se un giunto regge e cosa fare quando l'HDPE deve soddisfare PPR, PVC o metallo. Le note attingono alla nostra esperienza produttiva e progettuale presso Suban, dove produciamo tubi e raccordi dal 2003.
Leggi la pipa prima di scegliere un metodo
Tre numeri decidono quasi tutto riguardo a una connessione: diametro esterno, DR (rapporto dimensionale) e qualità del polietilene. DR è il diametro esterno diviso per lo spessore della parete, quindi un DR inferiore significa una parete più spessa e una classe di pressione più elevata. In PE100, DR 11 atterra intorno a PN 16, DR 17 intorno a PN 10 e DR 26 vicino a PN 6 per il servizio idrico. Lo spessore delle pareti determina anche i tempi di riscaldamento e raffreddamento: un tubo DR 17 da 250 mm richiede tempi di immersione e raffreddamento molto più lunghi rispetto a un tubo DR 11 da 63 mm dello stesso negozio.
Abbina il metodo alla dimensione e al sito. La fusione di testa copre la maggior parte dei diametri da circa 63 mm in su, la fusione con bicchiere gestisce lavori di piccolo diametro fino a 63 mm, l'elettrofusione si adatta a trincee e collegamenti stretti e i raccordi meccanici servono linee di servizio e collegamenti di apparecchiature. Non sottovalutare mai silenziosamente un giunto: se un raccordo a compressione va su una linea PN 16, il raccordo stesso deve essere classificato per questo.
I metodi di connessione dei tubi in HDPE a quattro nuclei
Fusione di testa
Il metodo del cavallo di battaglia. Due estremità del tubo vengono quadrate, riscaldate su uno strumento di riscaldamento a circa 200-220 gradi Celsius, quindi unite e mantenute finché non si forma e si raffredda un doppio cordone. Fatto correttamente, il giunto è omogeneo: nessuna guarnizione, nessun rivestimento, nessun terzo materiale che possa rompersi. Ha bisogno di una macchina di fusione adeguata, di condizioni pulite e di un equipaggio che rispetti i tempi di raffreddamento.
Elettrofusione
Un raccordo elettrosaldabile porta una bobina di resistenza all'interno della sua presa. Una scatola di fusione applica una tensione e un tempo definiti, fondendo il foro del raccordo e la superficie del tubo in un unico corpo. È la scelta ideale laddove una macchina di fusione non può adattarsi, per riparare manicotti e per collegarsi a linee esistenti. La preparazione della superficie è più importante qui che altrove: raschia, pulisci e segna prima di energizzare.
Fusione dell'incavo
Per i diametri piccoli, uno strumento riscaldante portatile con manicotti maschio e femmina riscalda contemporaneamente l'estremità del tubo e il raccordo. È veloce, economico e affidabile fino a circa 63 mm, il che lo rende comune su linee di servizio, irrigazione e distribuzione di piccolo diametro.
Raccordi meccanici e a compressione
I raccordi a compressione si basano su un rinforzo dell'inserto e su una guarnizione in elastomero, mentre gli adattatori flangiati fissano l'HDPE a pompe, valvole e altri materiali. Sono veloci e smontabili, ma introducono nella linea un materiale diverso e generalmente hanno una potenza inferiore rispetto al tubo. Usateli laddove la loro valutazione, non la loro comodità, lo consente.
| Metodo | Diametro tipico | Capacità di pressione | Ideale per |
|---|---|---|---|
| Fusione di testa | 63 mm e oltre | Valutazione completa del tubo | Rete, rete forzata, lunghe tirature |
| Elettrofusione | da 20 a 800 mm | Valutazione completa del raccordo | Trincee strette, riparazioni, collegamenti |
| Fusione dell'incavo | da 20 a 63 mm | Valutazione completa del raccordo | Piccolo foro d'acqua e irrigazione |
| Compressione | da 20 a 63 mm | Solitamente inferiore al valore nominale del tubo | Linee di servizio, contatori, lavoro temporaneo |
| Adattatore flangiato | Qualsiasi, con il rubinetto giusto | Dipende dalla guarnizione e dalla bullonatura | Sale pompe, valvole, attrezzature |
Una pratica sequenza di fusione dei glutei
La differenza tra uno spinello di cinquant'anni e un callback di solito si riduce a una manciata di abitudini. Una sequenza di lavoro è simile alla seguente:
- Bloccare entrambe le estremità, controllare l'allineamento e pulire il tubo da terra, olio e acqua.
- Affronta entrambe le estremità finché i chip non saranno continui e le facce quadrate.
- Unire le estremità e controllare la distanza e l'offset; una discrepanza visibile significa rimontare prima del riscaldamento.
- Riscaldare alla temperatura specificata per la qualità e lo spessore della parete e attendere che il cordone raggiunga la dimensione richiesta.
- Estrarre il riscaldatore e chiudere le estremità entro il tempo aperto indicato dal produttore della macchina: esitare e la superficie si ossida.
- Costruisci il cordone del giunto alla pressione specificata, quindi lascialo stare.
- Raffreddare sotto pressione: di norma almeno un minuto per ogni millimetro di spessore della parete, più a lungo con tempo freddo.
- Ispezionare il cordone: uniforme, ribaltato su entrambi i lati, privo di vuoti e senza linea di giunzione visibile.
Dove le connessioni HDPE di solito vanno storte
- Sporco, umidità o una pellicola d'olio sulla superficie riscaldata, che è la causa più comune di una giunzione fredda fragile.
- Temperatura del riscaldatore fuori dalla finestra o piastra riscaldante non pulita tra le giunture.
- DR o spessore della parete non corrispondenti tra due tubi da unire.
- Il raffreddamento viene interrotto perché la squadra di trincea sta aspettando.
- Dadi di compressione serrati eccessivamente, con conseguente spaccatura del rivestimento o irrigidimento dell'inserto completamente escluso.
- Nessuna tolleranza per il movimento termico, quindi una linea interrata tira un giunto meccanico mentre si raffredda.
Unendo HDPE a PPR, PVC e metallo
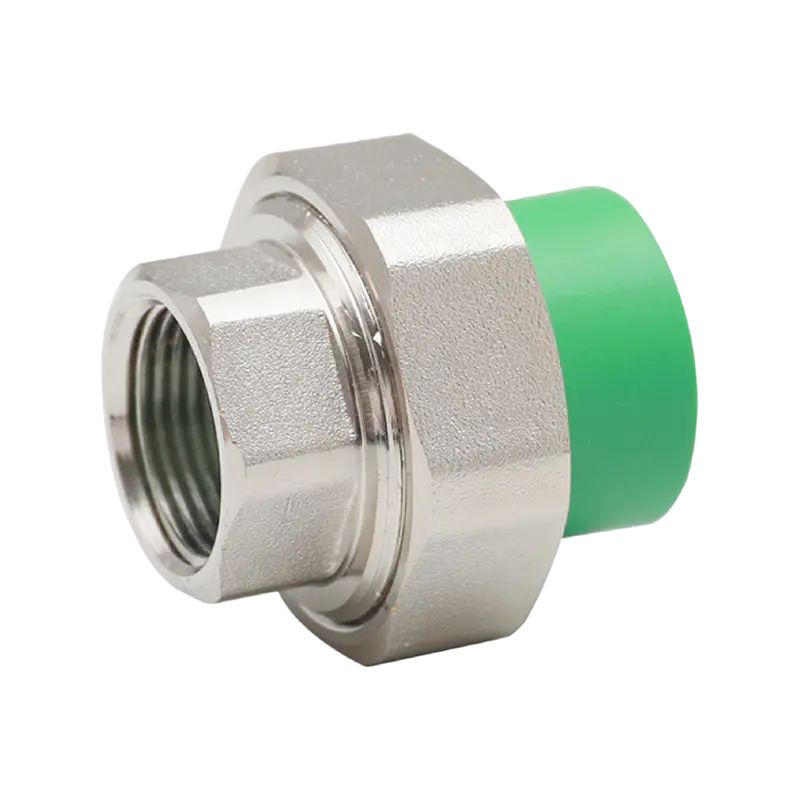
Le transizioni sono il luogo in cui si verificano la maggior parte delle perdite, semplicemente perché due materiali con limiti di rigidità, espansione e temperatura diversi si incontrano in un unico punto. Le tre opzioni affidabili sono un adattatore flangiato (il più robusto e il più riparabile), un raccordo di transizione filettato con filettatura in metallo o plastica rinforzata e un adattatore a compressione per linee di servizio più piccole. Qualunque sia la tua scelta, supporta il tubo su entrambi i lati della transizione in modo che il giunto non sopporti mai carichi di flessione.
Da HDPE a PPR sulla fornitura d'acqua
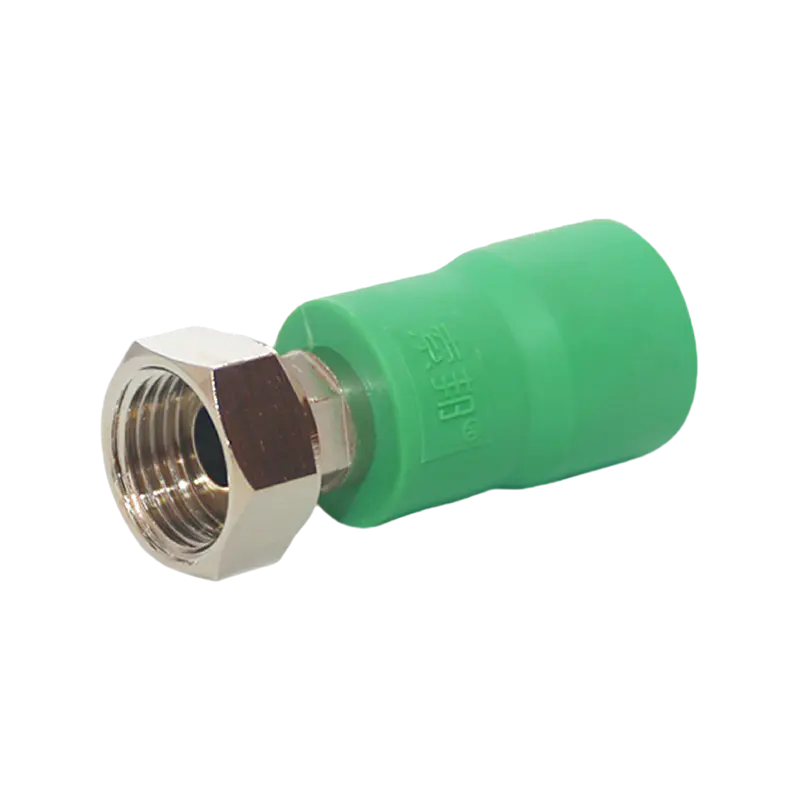
Un layout comune porta una conduttura di servizio in HDPE in un edificio e passa al PPR per le colonne montanti interne e la distribuzione, poiché il PPR gestisce l'acqua calda e i giunti hot-melt sono facili da realizzare all'interno di un locale tecnico. Il passaggio richiede un adattatore PE-PPR appositamente realizzato anziché una manciata di fili non corrispondenti.
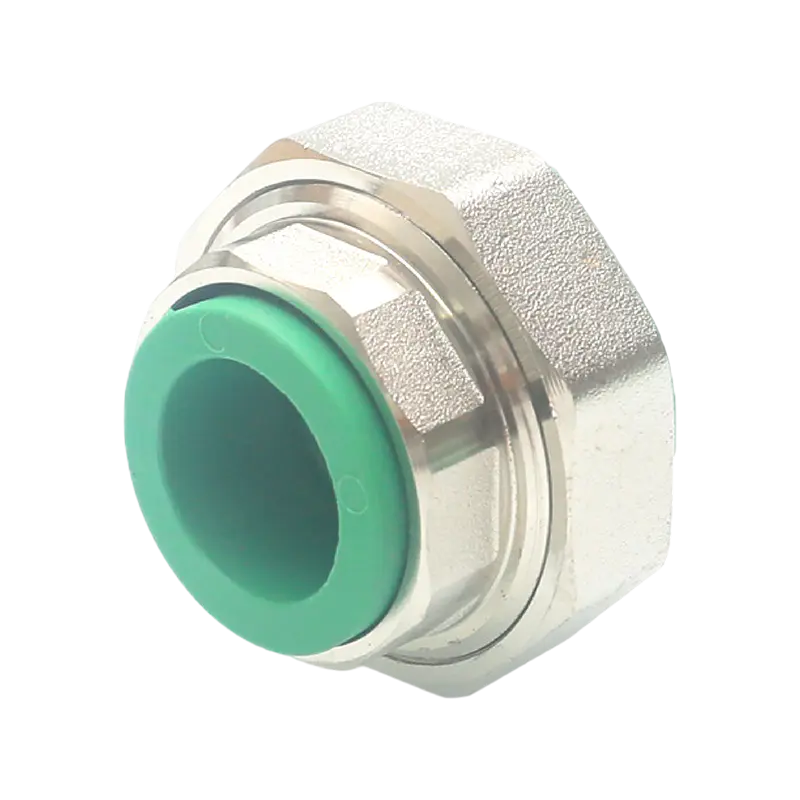
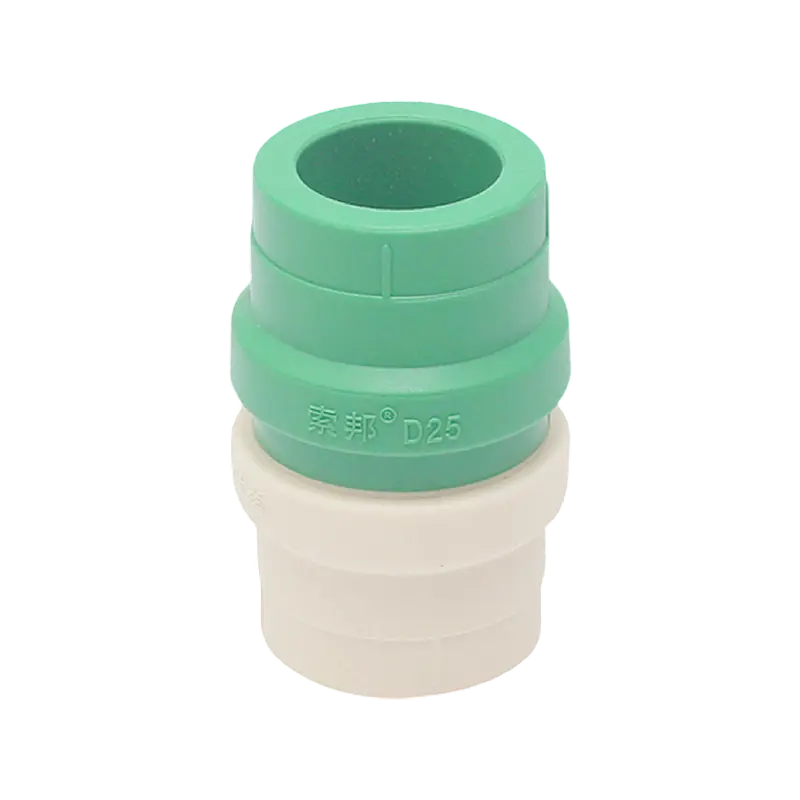 Adattatore per tubi PPR-PE D25 per transizioni da PE a PPR Un raccordo PPR hot-melt D25 per conversioni da PE a PPR su misura, dimensionato per adattarsi alle linee di servizio in PE e ai montanti PPR. Visualizza il prodotto →
Dimensionare l'adattatore in modo che corrisponda sia alla linea di servizio PE che al montante PPR e mantenere la transizione accessibile ovunque le specifiche lo consentano.
Da HDPE a PVC sul drenaggio
Sotto terra, le linee del suolo e delle fognature in HDPE spesso incontrano un camino in PVC o una camera di ispezione sulla linea dell'edificio. Un connettore flessibile in quella posizione assorbe piccole differenze angolari e movimenti termici ed evita al team del sito di cercare di allineare due tubi rigidi con il cemento solvente.
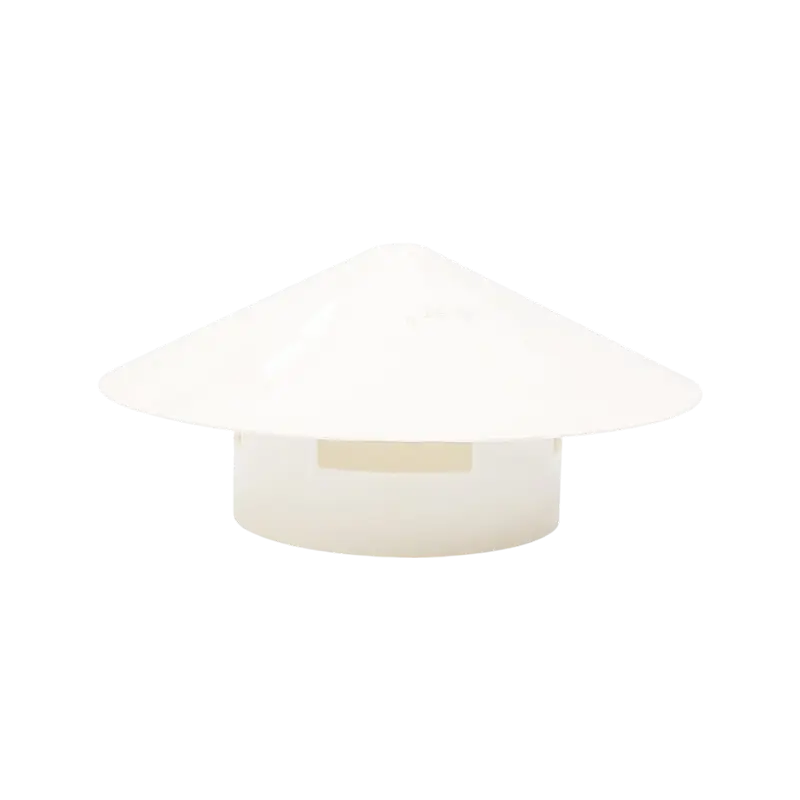 Connettore a gomito dritto flessibile girevole in PVC per collegamenti di drenaggio Un connettore di drenaggio girevole in PVC disponibile in D75, D110 e D160, adatto per un allineamento flessibile dove le linee del terreno in HDPE incontrano i camini in PVC. Visualizza il prodotto →
Laddove la transizione è interrata, proteggere i componenti metallici e verificare che la classificazione del connettore corrisponda al carico di drenaggio.
HDPE su metallo
I raccordi di transizione in ottone o bronzo sono la risposta abituale per pompe, contatori e serbatoi. Utilizzare un sigillante per filettature adeguato, isolare i metalli diversi laddove richiesto dalle specifiche e serrare le flange secondo uno schema incrociato alla coppia indicata anziché "abbastanza strette".
Linee sepolte, movimento e test
L'HDPE si muove. Il suo coefficiente di dilatazione termica è molte volte quello dell'acciaio, quindi una linea installata al fresco del mattino tenterà di accorciarsi entro il pomeriggio. Posare i tratti lunghi con un serpente delicato, consentire il movimento ai giunti meccanici e trattenere le connessioni flangiate su pompe e valvole, dove la spinta deve andare da qualche parte.
La preparazione della trincea è importante quanto il giunto stesso. Posare il tubo su materiale fine privo di pietre taglienti, mantenere la profondità del coperchio coerente con il progetto e compattare il riempimento laterale prima del riempimento principale. Il nostro Guida all'installazione del tubo di drenaggio in HDPE copre la biancheria da letto, la profondità della copertura e le considerazioni sul gelo in modo più dettagliato.
Prova di pressione prima del riempimento laddove le specifiche lo consentono, in genere a 1,5 volte la pressione di progetto con un tempo di tenuta registrato e registra la posizione di ogni giunto. Quando in seguito qualcosa necessita di attenzione, un registro congiunto trasforma una giornata di scavi in un’ora di scavo.
Lavorare con un fornitore che vede l'intera linea
Suban, gestita da Shanghai Pilsa Pipe Industry Co., Ltd., produce tubi e raccordi dal 2003, con basi di produzione a Shanghai e Zhoukou, Henan. La nostra gamma copre sistemi di approvvigionamento idrico in PPR, sistemi di drenaggio e condutture elettriche in PVC e riscaldamento a pavimento in PE-RT, oltre a tubi di drenaggio in HDPE e tubi corrugati a doppia parete. L'esperienza di esportazione in più di 20 paesi e la certificazione CE supportano il lato documentale dei progetti internazionali.
Se stai assemblando un elenco di linee che mescola la rete principale in HDPE con colonne montanti in PPR o drenaggio in PVC, invia i dettagli al nostro team e confermeremo gli accessori, le dimensioni e le valutazioni corrispondenti. Risolvere il problema in fase di preventivo è quasi sempre più rapido che risolverlo sul posto.
Il nostro prodotto //
Consiglia prodotti
Informazioni di contatto.
 +86-13801995968
 +86-18017886575

 N. 366, Lane 6995, Puxing Road, Distretto di Fengxian, Shanghai
Copyright© SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.